Saldatura verticale con elettrodo: ascendente o discendente?
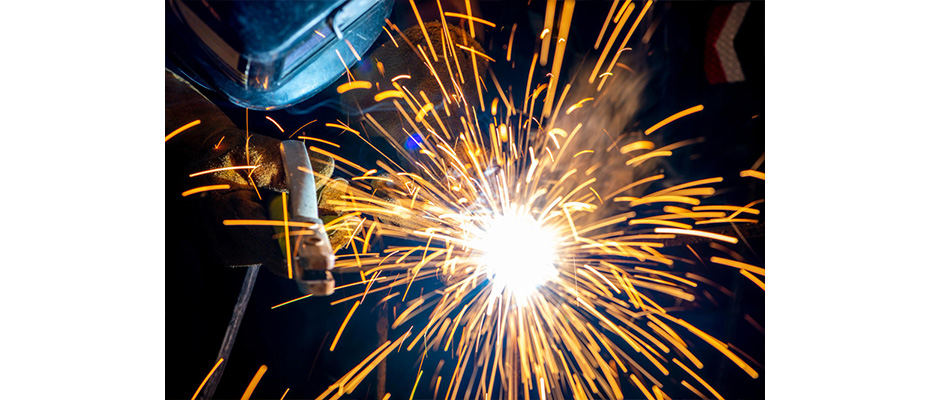
Saldare in verticale è una delle prove più impegnative per chi lavora con gli elettrodi rivestiti. La gravità tende a far colare il bagno fuso, la scoria può scorrere davanti all’arco e il controllo della penetrazione diventa più difficile rispetto alla posizione piana. Eppure, nelle strutture metalliche, nei serbatoi, nelle tubazioni e in molti lavori di manutenzione in opera, la saldatura verticale è inevitabile. Conoscere le due modalità principali, ascendente e discendente, e scegliere l’elettrodo giusto per ciascuna è fondamentale per ottenere giunti sani.
Verticale ascendente e discendente
Nella saldatura verticale ascendente si procede dal basso verso l’alto. Il bagno si appoggia sul metallo già solidificato sottostante, che fa da sostegno, e l’operatore ha più tempo per far fondere bene i lembi. Il risultato è una penetrazione buona e un cordone generalmente più spesso. È la tecnica preferita per i giunti strutturali, per gli spessori medi e grandi e, in generale, quando la qualità metallurgica del giunto è prioritaria rispetto alla velocità. Si esegue con un movimento di oscillazione controllato, con brevi soste sui lati del giunto per garantire la fusione dei lembi ed evitare incisioni marginali, e un passaggio più rapido al centro per non accumulare troppo materiale.
Nella saldatura verticale discendente si procede invece dall’alto verso il basso. La velocità è molto più elevata e l’apporto di calore è minore, ma la penetrazione è più ridotta e il rischio di mancanza di fusione aumenta se la tecnica non è corretta. È adatta a lamiere sottili, dove l’ascendente rischierebbe di sfondare, e a specifiche applicazioni come la saldatura delle condotte, dove la produttività è determinante e si utilizzano elettrodi formulati appositamente.
La scelta dell’elettrodo e i parametri
La scelta dell’elettrodo deve essere coerente con la tecnica. Non tutti gli elettrodi sono adatti alla verticale e, tra quelli che lo sono, solo alcuni sono progettati per la discendente. Gli elettrodi basici per tutte le posizioni lavorano molto bene in verticale ascendente grazie alla scoria che solidifica rapidamente e sostiene il bagno. Molti rutili per uso generale sono utilizzabili in verticale ascendente e, in alcune formulazioni, anche in discendente su spessori sottili. Gli elettrodi cellulosici sono i classici prodotti per la discendente su tubazioni, grazie all’arco energico e alla scarsa quantità di scoria. Gli elettrodi ad alto rendimento, con rivestimento molto spesso, non sono in genere adatti alla verticale. Le posizioni ammesse sono sempre indicate sulla confezione e vanno rispettate.
Anche i parametri cambiano rispetto al piano. In verticale si usano di solito diametri più piccoli e correnti più basse, per ottenere un bagno di dimensioni contenute e controllabile. Un diametro troppo grande o una corrente troppo alta portano a gocciolamenti e cordoni irregolari. In discendente, al contrario, la velocità di avanzamento deve essere sufficiente a mantenere l’arco davanti alla scoria, che altrimenti verrebbe intrappolata nel cordone.
L’angolo dell’elettrodo è un altro elemento chiave. In ascendente l’elettrodo è leggermente inclinato verso l’alto, in modo che la forza dell’arco aiuti a sostenere il bagno; in discendente è inclinato in modo da spingere il bagno e la scoria verso la parte già saldata. Piccole variazioni di angolo hanno effetti evidenti sulla forma del cordone e possono essere usate dall’operatore per correggere il comportamento del bagno.
Quando il lavoro è regolato da una procedura qualificata, la direzione di saldatura in verticale è una variabile importante: passare dall’ascendente al discendente cambia l’apporto termico e può influire sulle proprietà meccaniche del giunto. Non è una scelta da lasciare all’improvvisazione dell’operatore.
Errori frequenti e formazione
Un errore frequente in verticale ascendente è avanzare troppo lentamente nella speranza di ottenere un cordone più robusto: il risultato è un bagno troppo grande, che tende a colare e a formare una superficie irregolare con gocce sporgenti. È preferibile mantenere un ritmo costante, eseguendo se necessario più passate di larghezza contenuta invece di un’unica passata molto larga.
Per i saldatori in formazione, la verticale ascendente è un ottimo banco di prova. Esercitarsi su saggi di spessore medio, controllando la regolarità dell’oscillazione e la fusione dei lembi, aiuta a sviluppare un controllo del bagno che migliora anche le saldature nelle altre posizioni.
La saldatura in verticale comporta anche rischi specifici per la sicurezza. Gocce di metallo fuso e scintille tendono a cadere verso il basso, colpendo le gambe e i piedi dell’operatore o finendo all’interno delle calzature: ghette, pantaloni senza risvolti e calzature di sicurezza chiuse sono fondamentali. Chi lavora sotto o vicino alla zona di saldatura deve essere protetto o allontanato, e i materiali combustibili presenti ai livelli inferiori vanno rimossi o coperti con teli ignifughi. Infine, la posizione verticale porta spesso l’operatore a tenere il volto più vicino al pennacchio di fumo che sale dall’arco: posizionare l’aspirazione sopra e lateralmente al punto di saldatura e mantenere la testa fuori dal flusso dei fumi riduce in modo significativo l’esposizione.